

Ha egy vágásálló kesztyű tétel meghibásodik az ügyfél gyártósorán, a költség ritkán korlátozódik az elutasított készletre. Az elveszett gyártási idő, a biztonsági megfelelési hiányosságok és az újrabeszerzési terhek gyorsan összeadódnak. A Jiangsu állambeli Rugao városában saját gyárunkat üzemeltető védőkesztyűgyártóként végzett munkánkból adódóan a legtöbb szállítási hiba kiváltó oka nem a kesztyű hibás kialakítása, hanem egy hiányzó láncszem a hitelesített minta és a mennyiségi szállítmány között. Egy fegyelmezett vágásálló kesztyűgyári audit és egy működő minőség-ellenőrzési rendszer létezik ennek a hiánynak a megszüntetésére. A következtetés egyértelmű: ellenőrizze a gyárat a következetesség érdekében, nem pedig egyetlen lenyűgöző mintát.
Miért jelent többet a gyári ellenőrzés, mint egy laboratóriumi vizsgálat?
Az olyan szabványok, mint az ANSI/ISEA 105 és az EN 388 leírják, mire képes egy kesztyű laboratóriumi körülmények között. Nem garantálják, hogy a következő ezer pár ugyanígy fog viselkedni. A gyári audit egy másik kérdésre ad választ: meg tudja-e ismételni ez a gyártó a tanúsított teljesítményt hangerőn?
A strukturált audit áttekinti a dokumentált eljárásokat, a gépi kalibrálási rekordokat és a meghatározott ellenőrzési pontokat. Az is kiderül, hogyan reagál a gyár, ha valami eltér a specifikációtól. Például egy olyan létesítmény, amely kötés közben kesztyűt mér, felfogja a fonalfeszülési sodródást, mielőtt az hatással lenne a késztermékekre. Az a létesítmény, amely csak a végén tesztel, azután fedezi fel a problémákat, hogy az anyagokat és a munkát már elhasználták.
Egy jól irányított gyárban a minőségi problémákat korán felismerik. Az alábbi táblázat egy tipikus eloszlást mutat be, ahol a gyártási folyamat során először észlelik azokat a hibákat, amelyek végső soron a kész kesztyűt érintik.
Az egyes ellenőrzési szakaszokban először észlelt vágásálló kesztyűhibák aránya (szemléltető minta).
A vágásálló kesztyűk gyári ellenőrzése során lefedendő legfontosabb területek
Egy hatékony audit nyomon követi az értékláncot a rosttól a csomagolt kartonig. A vásárlóknak négy fő terület köré kell felépíteniük a látogatást: beérkező anyag, kötés, bemártás vagy bevonat, valamint végső ellenőrzés. Minden területnek megvannak a saját elfogadási kritériumai és saját hibamódjai.
| Ellenőrzési terület | Ellenőrző pontok | A termelés hatása |
|---|---|---|
| Bejövő material | Száltípus és denier, bevonóanyag tétel-nyilvántartások, szállítói tanúsítványok | A fonalcsere megváltoztatja a vágási teljesítményt még akkor is, ha a címke változatlan marad |
| Kötés process | Gépi mérő, öltéssűrűség, kesztyűsúly mintavételi időközök | A kisebb feszültségsodródás befolyásolja a varrat nélküli kesztyű integritását és a végső vágási pontszámot |
| Merítés vagy bevonat | Az iszap viszkozitása, tartózkodási idő, sütő hőmérsékleti profilja, kikeményedési időtartam | Bevonat thickness and adhesion drive grip, abrasion, and measured cut performance |
| Végső inspection | Vágásállósági mintavétel, méretellenőrzés, szemrevételezés és címkézési ellenőrzés | Megerősíti a tétel viselkedését a csomagolás és a szállítás előtt |
Az audit jelentésnek rögzítenie kell, hogy az egyes kapuknál mit figyeltek meg, nem csak azt, hogy a gyár rendelkezik-e minőségügyi kézikönyvvel. A gyakorlati teszt egyszerű: az egyes állomások kezelője le tudja-e írni az elfogadási kritériumokat fali plakát olvasása nélkül?
Vágási ellenállási szabványok: amit az auditnak meg kell erősítenie
A vágási ellenállás nem egyetlen szám. Az észak-amerikai vásárlók az ANSI/ISEA 105-re támaszkodnak, amely A1-től A9-ig rangsorolja a teljesítményt. Az európai vásárlók az EN 388 szabványt használják, amely 1-től 5-ig terjedő numerikus skálát mutat be. A két rendszer eltérő vizsgálati elvet alkalmaz, így az egyik szabvány szerint jól teljesítő kesztyű másként viselkedhet a másik szabvány szerint. Az auditnak meg kell erősítenie, hogy a gyár melyik szabvány szerint rendelkezik tanúsítással, és hogy a vizsgálati jelentés kiterjed-e a jelenlegi gyártósorra.
| Aspect | ANSI/ISEA 105 (2016) | EN 388 (2016) |
|---|---|---|
| Vágási szint skála | A1-től A9-ig | 1-5 szint |
| Teszt elve | Tomodinamométer, grammban méri a vágóerőt | Puccs teszt, a forgó pengéhez képest méri a vágási indexet |
| Közös ipari specifikáció | A4-től A6-ig fém- és üvegkezeléshez | 3–5. szint az összehasonlítható expozícióhoz |
| Jelentés lefedettség | Tenyér és néha teli kesztyű | Több minta különböző kesztyűterületekről |
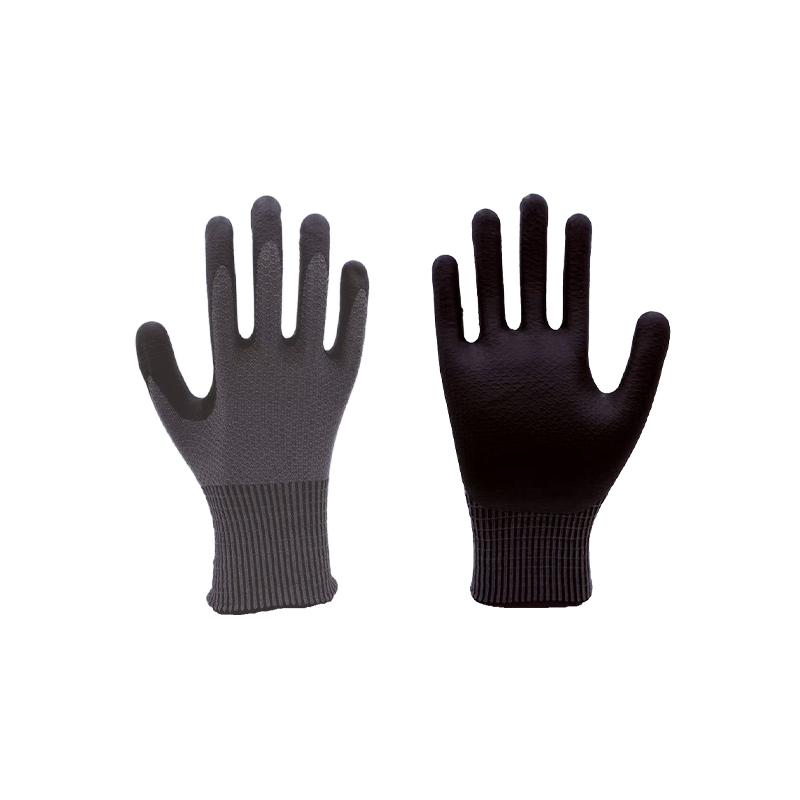
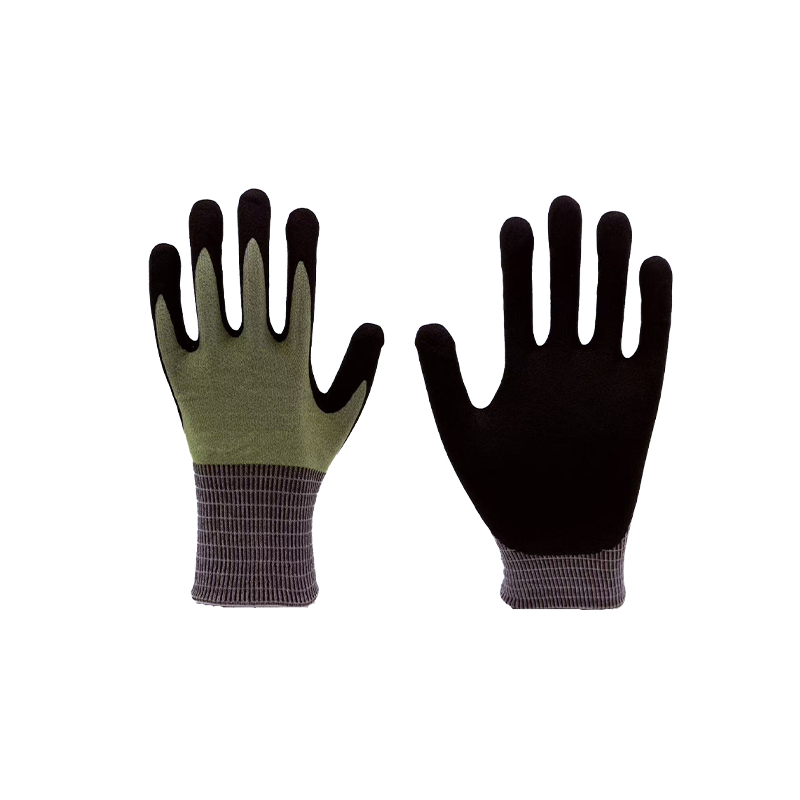
Ha egy specifikáció A5-ös vágásállóságot ír elő, a gyárnak képesnek kell lennie arra, hogy ugyanazon gyártósor vizsgálati jelentéseit mutassa be, amelyeket auditálnak, nem csak egy hónapokkal korábban laboratóriumba küldött mintát. Jó példa erre a szintre a 13-as A5-ös szürke, nagy teljesítményű, vágásálló kesztyű, amely saját kínálatunk egyik alapeleme. A specifikáció zárolása előtt a vásárlóknak meg kell érteniük a különbséget a vágásálló és a vágásbiztos terminológia között. iparági útmutató .
 13-as A5-ös szürke, nagy teljesítményű vágásálló kesztyű Ez a licsi mintájú kötött kesztyű nitrilhab bevonattal EN388 Level E vágásvédelmet kínál, kiegyensúlyozza a rugalmasságot, a fogást és a kopásállóságot a precíziós és logisztikai feladatokhoz. Termék megtekintése →
Minőségellenőrzési pontok a termelési folyamatban
A vágásálló kesztyűgyárban a minőségellenőrzésnek egy kapusorozatnak kell lennie, nem pedig egyetlen végső tesztnek. A következő ellenőrző pontok a minimumok egy megbízható ellátási lánchoz:
- Beérkező anyagok ellenőrzése: ellenőrizze a szál típusát, a deniert és a bevonóanyagot a vásárlási specifikáció szerint.
- Mintavétel a kötési folyamat során: mérje meg a kesztyű súlyát és az öltéssűrűséget meghatározott időközönként, hogy észlelje a gép elsodródását.
- A bevonat felhordásának ellenőrzése: figyelje a zagy viszkozitását, a bemerítési időt és a kikeményedési hőmérsékletet.
- Vágásállóság vizsgálata: futtasson gyártási mintákat a vonatkozó szabvány szerint ütemezetten.
- Méretek és varratok ellenőrzése: ellenőrizze a hosszt, a mandzsetta stílusát és az esetleges varratszerkezeteket.
- Utolsó szemrevételezés és csomagolás: válogatja ki a hibás kesztyűket, és ellenőrizze a címke pontosságát.
Minden kapunak meghatározott mintavételi tervvel kell rendelkeznie. Az a gyár, amely tételenként egy párt tesztel, nem végez minőség-ellenőrzést; gesztust hajt végre. Az alábbi táblázat a végső ellenőrzés során megfigyelt hibák tipikus megoszlását mutatja a bevonatos, vágásálló kesztyűk gyártásában.
- Bevonat voids 30%
- Méreteltérés 25%
- öltés- vagy kötéshibák 20%
- Felületi szennyeződés 15%
- egyéb 10%
Bevonat és felületminőség: A történet második fele
A tenyérbevonat gyakran megkülönbözteti a pusztán vágásálló kesztyűt az olyan kesztyűtől, amelyet praktikus egy teljes műszakban viselni. A bevonat kémiája, viszkozitása, tartózkodási ideje és kötési profilja mind befolyásolja a tapadást, a kopásállóságot és a végső mért vágási teljesítményt. Az audit során ellenőrizni kell, hogy ezek a paraméterek minden egyes termék esetében dokumentálva vannak-e, és a gyártási nyilvántartásban is szerepelnek-e.
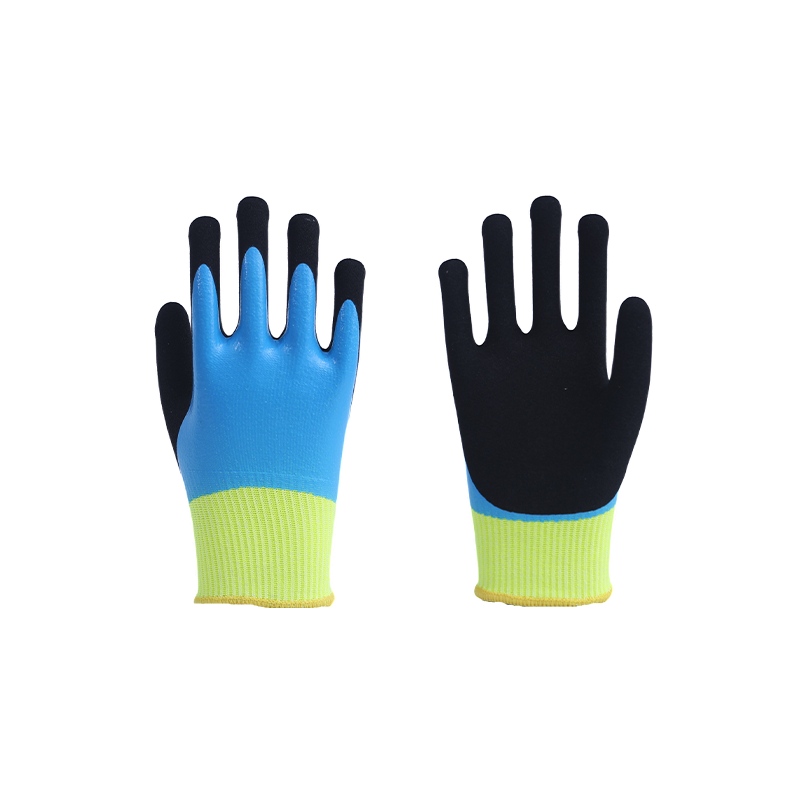
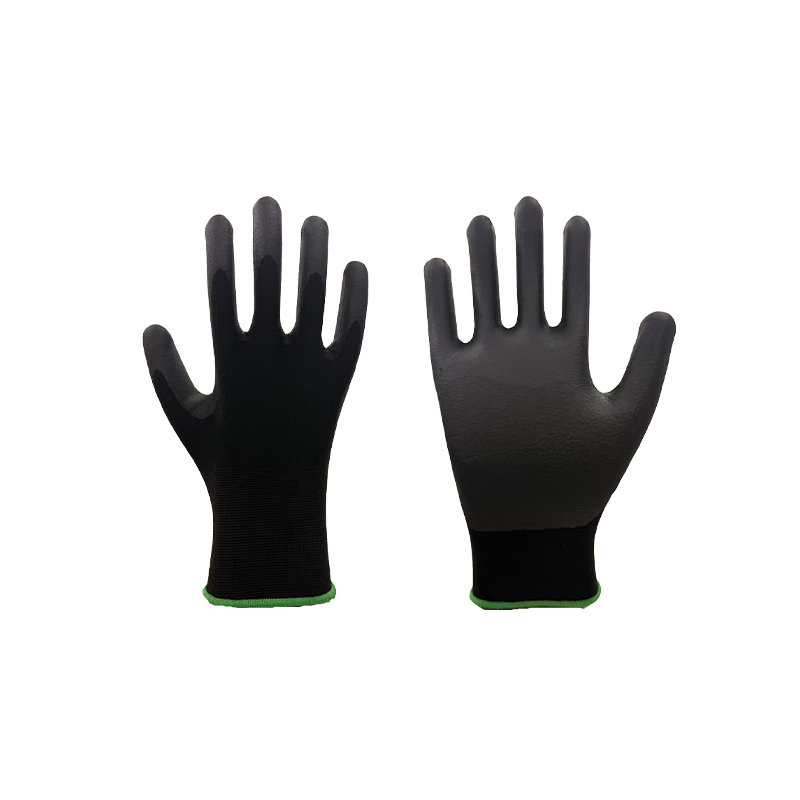
Azoknál az alkalmazásoknál, amelyek a penge expozícióját durva felületekkel vagy olajos részekkel kombinálják, a bevonási stratégia megváltoztatja a kesztyű gazdaságosságát. Vágásálló, teljesen bemerített csiszolókesztyűnk erre jó példa: az alap HPPE fonal biztosítja a vágási minősítést, míg a koptató bevonat a kopás élettartamát. Ha a bevonat felhordását nem ellenőrzik, a vevő örököl egy kesztyűt, amely a használat elején meghibásodik.
 Vágásnak ellenálló, teljesen bemerülő koptató kesztyűk 15-ös, teljesen mártott matt kesztyű, amely HPPE-t, üvegszálat és poliésztert egyesít az A4-es vágáshoz és a 4-es szintű kopásállósághoz, olajos vagy durva felületű kezeléshez. Termék megtekintése →
Vörös zászlók a vágásálló kesztyűk gyári ellenőrzésén
- Olyan címkék, amelyek egy tanúsítási szabványt sorolnak fel a tényleges gyártósorra vonatkozó megfelelő vizsgálati jelentés nélkül.
- Nincs köteg nyomon követhetőség: a gyár nem kapcsolhatja össze a kész tételt a bejövő anyagnyilvántartással.
- Ellenőrző állomások meghatározott sikerességi vagy sikertelenségi kritériumok nélkül.
- A bevonat paraméterei, amelyeket a kezelői tapasztalatok, nem pedig dokumentált folyamatbeállítások módosítanak.
- Vágja le azokat a vizsgálóberendezéseket, amelyeket soha nem kalibráltak, vagy amelyek nem tartalmaznak kalibrációs rekordokat.
- Különböző válaszok a mintavételi gyakorisággal kapcsolatban az értékesítési, gyártási és minőségi személyzet részéről.
Egyetlen piros zászló nem feltétlenül zárja ki a gyárat, de kettő vagy több egyértelmű figyelmeztető jelzésként kezelendő.
Amikor az audit felfedi a fejlett gyártási képességet
Az A5 feletti védelemre szoruló vásárlók gyakran kompozit fonalat, ütésvédelmet vagy többrétegű tenyérerősítést keresnek. Ezek a szerkezetek bonyolultabbá teszik a kötést, formázást és ellenőrzést. Az auditnak meg kell vizsgálnia, hogy a gyár hogyan kezeli ezt a bonyolultságot, mert ugyanez a fegyelem vonatkozik az egyszerűbb termékekre is.
A TPR ütéscsillapítóval rendelkező A6 vágásálló kesztyűk például öntési lépést és szemrevételezéses ellenőrzést igényelnek az összeszerelés után. Ha egy gyár ezen a bonyolultsági szinten ellenőrzött termelést mutat be, akkor az alapvető vágásálló kesztyűsor valószínűleg ugyanazt a minőségi fegyelmet követi.
 A6 vágásálló TPR ütéscsillapító kesztyű Az A6-os vágásállóságot biztosító, volfrámszálas 18-as béléssel, TPR ütközőcsíkokkal és tenyérpárnázással ellátott kesztyű nagy kockázatú fémmegmunkálási és mentési műveletekhez illeszkedik. Termék megtekintése →
Az audit nem egyszeri esemény. A sikeres audit után a vevőnek és a gyárnak meg kell állapodnia a mintavétel gyakoriságáról, a dokumentációs szabványokról és a kommunikációs csatornákról. Ez a folyamatos minőség-ellenőrzési kör az, ami egy jó gyárat megbízható beszállítóvá tesz.
Ezt az elvet követjük saját gyártósorainkon Jiangsuban, és szívesen látjuk azokat a vásárlókat, akik maguk szeretnék ellenőrizni a folyamatot. Ha kérdése van a tesztelési eljárásainkkal kapcsolatban, vagy szeretne megvitatni egy ellenőrzési tervet, csapatunk a következő címen keresztül érhető el kapcsolati oldal .
Gyakran Ismételt Kérdések
Mi a különbség a gyári audit és a minőségellenőrzés között?
Az audit értékeli a gyár átfogó rendszerét: eljárásokat, dokumentációt, nyomon követhetőséget és folyamatirányítást. Az ellenőrzés igazolja, hogy egy adott tétel megfelel-e az elfogadott előírásoknak. Mindkettőre szükség van a megbízható, vágásálló kesztyűbeszerzéshez.
Milyen gyakran kell auditálni egy vágásálló kesztyűgyárat?
Legalább évente egyszer egy beszállítónál, és az első nagy megrendelés előtt egy új beszállítónál. Egy jelentősebb vonalváltoztatás, egy beszerzés vagy egy magas nem-megfelelőségi arány további ellenőrzést kell kiváltania.
A gyári audit garantálja, hogy minden kesztyű vágásálló?
Egyetlen audit sem garantálhat minden egyes egységet. A jól lebonyolított audit csökkenti a kockázatot azáltal, hogy ellenőrzi, hogy a gyártási folyamat alkalmas, a berendezés kalibrálva van-e, és a mintavételi terv elég agresszív-e ahhoz, hogy a szállítás előtt elkapja a sodródást.
Milyen vágásállósági szintet kell megadni a fémkezeléshez?
Könnyű fémlemezeknél és általános összeszerelésnél az A4-től A5-ig terjedő tartomány a szokásos. Erős bélyegzéshez, üvegkezeléshez és éles, szabad szélekhez az A6-os és annál magasabb formátum megfelelőbb. Az auditnak ellenőriznie kell, hogy a gyár vizsgálati módszere megfelel-e a célszintnek.