

Vegyen ki egy frissen nyírt acéldarabot a kötegből, és a probléma két másodpercen belül megjelenik. Az alsó szélén sorja megfogja a kesztyűt, a tenyér egy olajrétegen csúszik, a kéz pedig megcsavarodik. Az éles perem, a gyenge markolat és a laza illeszkedés kombinációja az, ami az elsősegélynyújtó helyiségbe küldi a gyártókat, nem pedig az éles szél önmagában.
A rövid válasz először: a legtöbb fémgyártási munkához szabványosítsa az ANSI A4–A6 vágás elleni védelmet nitril vagy PU tenyérbevonattal, szoros illeszkedéssel és a csuklót eltakaró mandzsettával. Az A2 és A3 elegendő az ellenőrző padokhoz és a könnyű szerelvényekhez. Az A7 és A8 a hulladékkezeléshez és a nehéz nyírási munkákhoz tartozik, ahol a kezek a nyers élekkel találkoznak egész műszakban. Egyetlen szint megvásárlása az egész növény számára a leggyakoribb és legdrágább hiba a kézvédelemben.
Ahol ténylegesen vágások történnek a fémgyártásban
A kesztyű specifikációit általában katalógusból írják le. Jobban bírják, ha a padlóról írják őket. A fémlemez megmunkálása során a sérülések három pillanat körül csoportosulnak: lehúznak egy blankot a kötegről, elkapják a megcsúszott alkatrészt, és belenyúlnak egy hulladékgyűjtőbe. Mindegyik a vágási szint, a fogás és a lefedettség eltérő egyensúlyát követeli meg.
| Feladat | Elsődleges veszély | Kezdő vágási szint | Általában figyelmen kívül hagyják |
|---|---|---|---|
| Lap és üres kezelés | Sorjás élek, éles tekercsvégek | A4-től A5-ig | Markolat olajos lapon, csuklófedő |
| Sorjázás és köszörülés | Csiszoló érintkezés, forró finomszemcsék | A3-tól A5-ig | Kopásállóság, hőállóság |
| Nyomófék és nyíró munka | Hirtelen élérintkezés, becsípődés | A5-től A6-ig | Hátsó ütközésvédelem |
| Levágások és hulladéktárolók | Szaggatott, kiszámíthatatlan élek | A6-tól A8-ig | Szúrásállóság, alkar fedése |
| Ellenőrzés és fényszerelés | Kisebb élérintkezés | A2-től A3-ig | Ügyesség, fittség, érintésérzékenység |
E sorok közül kettő hajtja a költségek nagy részét. Ha egy szinttel feljebb lépünk az ellenőrző padon, az nem vásárol semmit, és ügyességbe kerül. A kártalanítási igények abból erednek, hogy egy szinttel túl alacsonyan maradunk a hulladékkezelés terén.
ANSI-csökkentési szintek olvasása túlvásárlás nélkül
Az ANSI/ISEA 105 A1-ről A9-re értékeli a vágási ellenállást az ISO 13997 teszttel, amelyben egy lekerekített penge halad át a mintán növekvő terhelés mellett, amíg át nem vágja. Az eredményt grammerővel rögzítik: A4 nagyjából 1500 g, A5 körülbelül 2200 g, A6 körülbelül 3000 g, A7 körülbelül 4000 g és A8 körülbelül 5000 g. Az EN 388:2016 ugyanazt az ISO 13997 eredményt eltérően fejezi ki, A–F betűket használva, így az EN 388 D szintje az ANSI A5-höz közel esik.
A gyártási padlón a vizsgálati módszer számít, nem csak a szám. A régebbi kupétesztre épített besorolások lenyűgözőek lehetnek a kemény, sorjás acélon, majd meghibásodhatnak a használat során, mert a kupé penge menet közben eltompul. Az eltompuló penge a lágyabb béléseket jutalmazza. A TDM-módszer konzisztens szinten tartja az élvonalat, ezért a fémmegmunkálás biztonsági vezetőinek inkább az ISO 13997-es adatot kell kérniük a specifikációs lapon, ahelyett, hogy elfogadnák a főcímszintet.
- A2-től A3-ig: ellenőrzés, csomagolás (25%)
- A4: általános lapkezelés (30%)
- A5-től A6-ig: nyírás, préselés (30%)
- A7 és magasabb: hulladékkezelés (15%)
A vágási szintek szemléltető felosztása egy vegyes gyártási műhelyben, tipikus feladatcsoportok alapján.
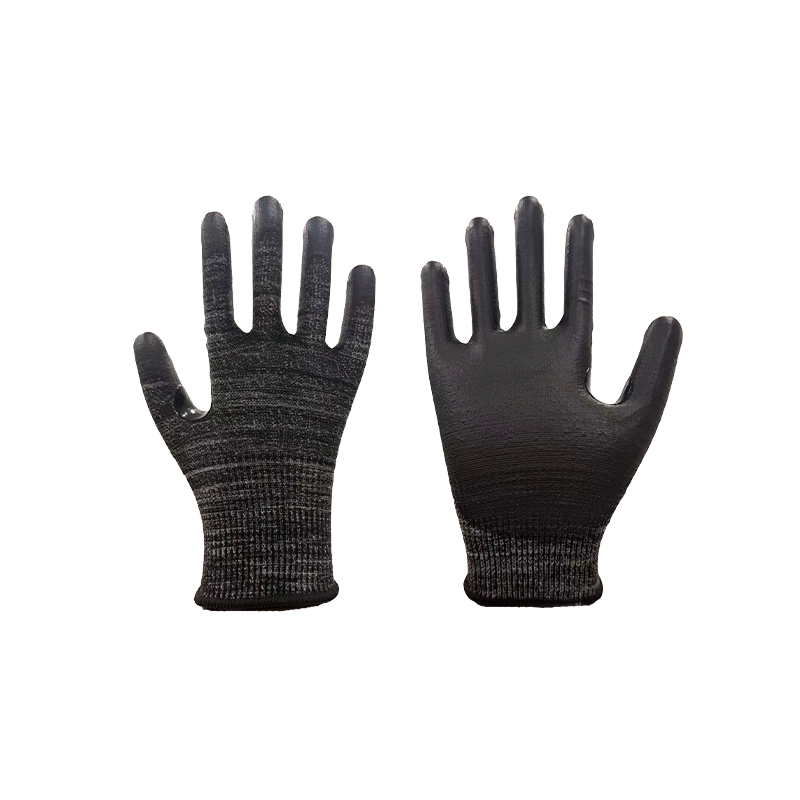
Az ANSI A5 besorolású, 13-as HPPE bélés a legtöbb gyártási padló igáslója: kellően vágásálló a nyírt élekhez és a sorjázáshoz, elég vékony ahhoz, hogy a kezelők rajta hagyják ahelyett, hogy lehúznák a munkák között.
 13-as méretű ANSI A5 szürke vágásálló védőkesztyű ANSI A5 minősítésű, 13-as HPPE bélés a gyártási feladatokhoz; vékony felépítése illeszkedik a nyírt élekhez és a sorjázáshoz, ahol a dolgozók kesztyűt viselnek. Termék megtekintése →
A szálak a vágás mögötti minősítés
A dobozon lévő szám a bélésfonaltól és a kötés módjától származik. Négy konstrukció szinte mindent lefed, amit a fémmegmunkálásban használnak, és mindegyiknek van egy kompromisszuma, amely inkább a padlón jelenik meg, mint a specifikációs lapon.
Tipikus ANSI vágási tartományok, amelyeket a közös bélésszerkezetek érnek el; A tényleges teljesítmény a mérőműszertől, a keverési aránytól és a kötés sűrűségétől függ.
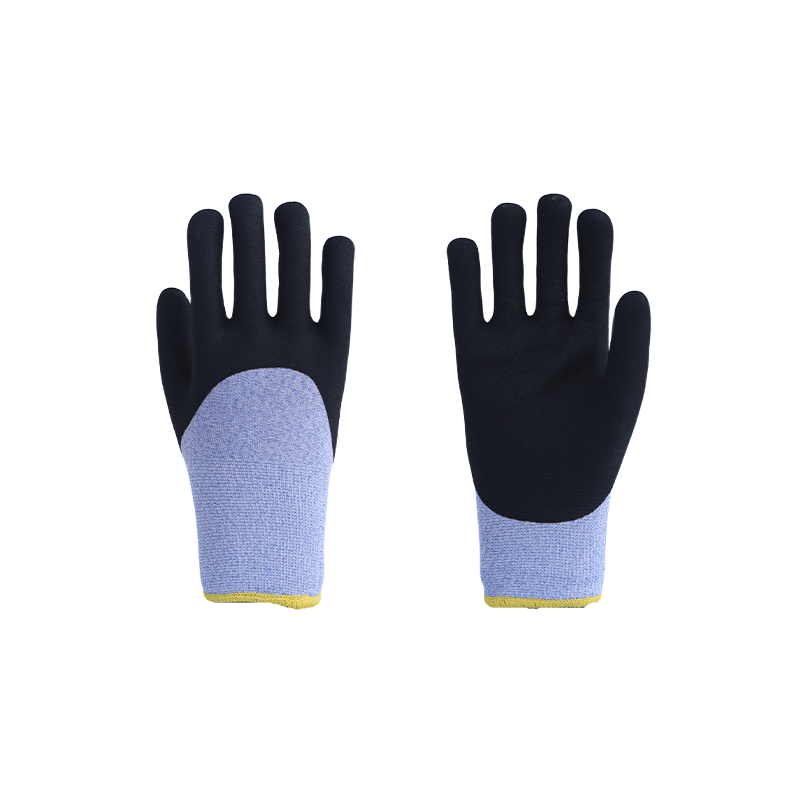
A nagy teljesítményű, üvegszállal kevert polietilén a legáltalánosabb út az A4-től A6-ig. Könnyű, rugalmas és szárazon is megtartja minősítését. A para-aramid hő- és lángállóságot hoz, ami megfelel a hegesztési támogatásnak és a forró alkatrészek kezelésének, de kisebb vágási ellenállást biztosít súlyegységenként, ezért általában keverik, nem pedig egyedül használják. Az acélhuzalmagok A7-es és A8-as besorolást tesznek lehetővé, és akkor is működnek, ha a bélés nedves vagy olajos, a súly, a merevség és a lassabb felöltési rutin árán.
A mérőműszer az eredményt is megváltoztatja. A 18-as bélés vékonyabb, hűvösebb és ügyesebb, mint a 13-as, de a finomabb fonal minden négyzetcentiméterben kevésbé vágásálló szálat helyez el, így ugyanaz a keverék gyakran egy szinttel alacsonyabb a 18-asnál. Ha egy specifikáció 13-ról 18-ra változik a kényelem érdekében, a vágási szintet újra kell ellenőrizni, nem pedig feltételezni.
Bevonatok, markolat és kopás
A vágásállóság távol tartja a szélét a bőrön. A markolat dönti el, hogy a kesztyű megtartja-e az alkatrészt, vagy forog rajta. A tenyérbevonatok elvégzik ezt a munkát, és a kopás nagy részét is viselik.
| Bevonat | Tapadás az olajos részeken | Kopásállóság | Rugalmasság | Ahova illik |
|---|---|---|---|---|
| PU | Szép a jóhoz | Jó | Kiváló | Száraz vagy enyhén olajozott részek, finom kezelhetőség |
| Nitril | Nagyon jó | Nagyon jó | Jó | Olajos lap, általános gyártás |
| Latex | Jó az olajon, jó ha nedves | Jó | Nagyon jó | Száraz alkatrészek és vegyes nedves feladatok |
| Bevonat nélküli kötött | Szegény | Alacsony | Legjobb | Ellenőrző padok, olajszegény munka |
A kopást a vágásállóságtól külön osztályozzák, egy 1-től 6-ig terjedő skálán, így egy kesztyű képes erős vágási szintet viselni, és még egy hét sorjázás alatt is átkopik a tenyéren. Amikor a köszörülés, sorjázás vagy a durva öntvény kezelése a munka részét képezi, ellenőrizze a kopásállóságot a vágási érték mellett, ahelyett, hogy feltételezné, hogy a kettő együtt mozog.
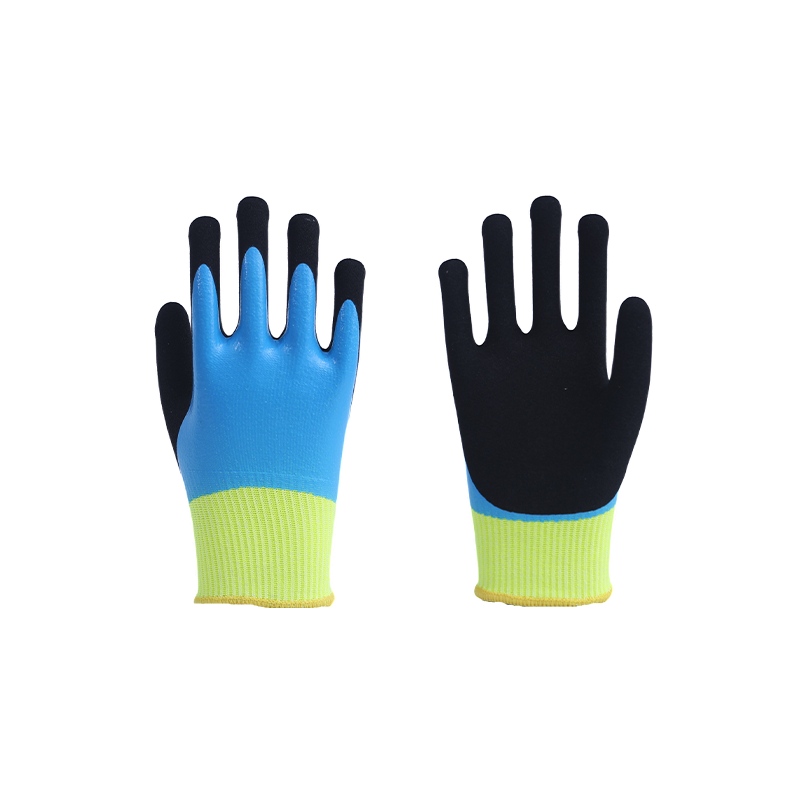
Ahol a koptató érintkezés és az éles szélek egymáshoz érnek, a teljesen elmerült tenyér és a megerősített alap életet ad a kesztyűnek a bélés cseréje nélkül.
 Teljesen bemeríthető kopásálló, vágásnak ellenálló munkakesztyű Az éles szélek melletti koptató érintkezés érdekében a teljesen bemerített tenyér és a megerősített talp meghosszabbítja a kesztyű élettartamát tömeges rendelések előtt. Termék megtekintése →
A mártogatós anyagok nem cserélhetők fel a termékcsaládban, és a nitril, latex vagy PU választása különböző módon befolyásolja a nedves tapadást, a puhaságot és a költségeket. Ha alaposabban megvizsgálja az egyes csökkenések teljesítményét, megéri az olvasási időt a tömeges megbízás aláírása előtt.
Hasonlítsa össze a nitril, latex és PU mártási lehetőségeket, mielőtt tömeges rendelést vállalna .
Ütés- és zúzódásveszély a présfékek és ollók körül
A vágási ellenállás semmit sem mond az ütésről. Egy alkatrész visszarúghat egy nyomófékből, egy levágás a csuklókon szállhat le, és egy kos az ujjakon zárhat. A hátsó védelem a válasz, és külön osztályozzák. Az ANSI/ISEA 138 az ütési kesztyűket az 1. szinttől a 3. szintig sorolja a csuklóterületen áthaladó csúcserő alapján, a 3. szint a leginkább véd durván 4 kN alatt, míg az 1. szintnél a 9 kN alatti érték.
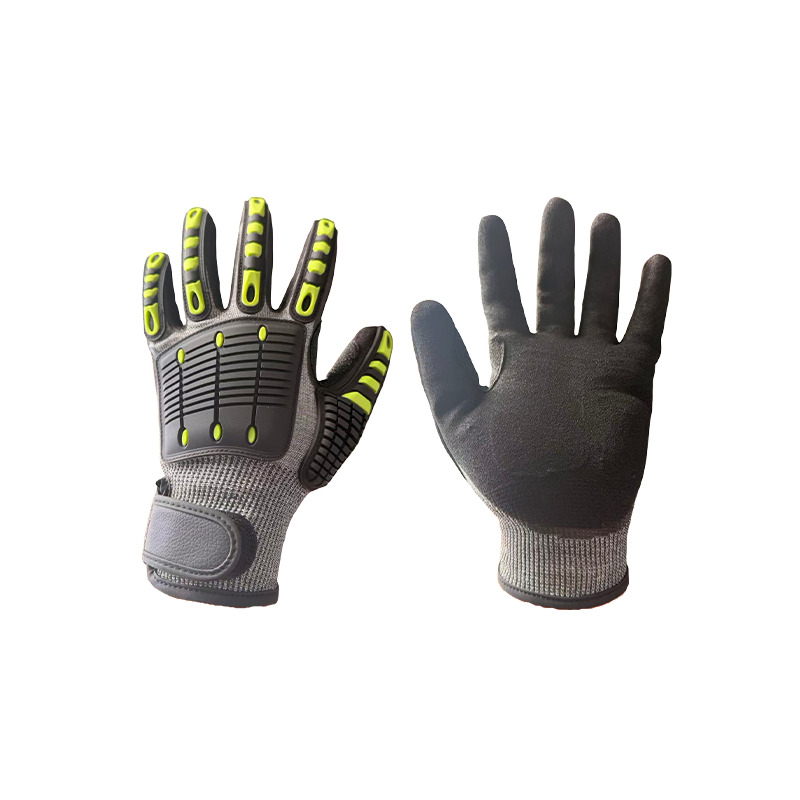
A vágásálló bélés és a kéz hátoldalán lévő öntött TPR kombinációja mindkét kockázatot lefedi egy kesztyűben, ami számít a fékező és nyíró állomásokon, ahol a kezelők nem cserélnek kesztyűt a feladatok között.
 A6 vágásálló TPR ütéselnyelő védőkesztyű Egy A6-os vágásálló betétet öntött TPR hátsó védelemmel kombinál, amely alkalmas ütésveszélyes állomásokhoz, ahol a kezelők egy párat tartanak rajta. Termék megtekintése →
Az ütési párnázás csökkenti a rugalmasságot és meleget ad, így azokhoz az állomásokhoz tartozik, ahol az ütközés valódi veszélyt jelent, nem pedig az üzem minden párjára.
Az illeszkedés, a méret és a mandzsetta hossza dönti el, hogy a minősítést használják-e
A megfelelő szabású és nem megfelelő szabású kesztyű senkit sem véd meg, mert leszakad.
- A laza kesztyűk ráakadnak a sorjára, és lehúzzák a kézről; a szoros kesztyűk fáradtságot okoznak, és a műszak végére levágják a csuklóját.
- A kötött csukló megőrzi a kézügyességet a padban végzett munkához. A hosszabb, körülbelül 35 cm-es mandzsetta megfelel a mély olajos vagy vegyi érintkezésnek, és védi az alkart.
- A mandzsetta szegélye gyakori fogási pont. A szegélyt megszorító sorja elforgatja az egész kesztyűt, és szabaddá teszi a tenyeret.
- A bevonat kopása a csere első jele. Amint a tenyérbevonat elhasználódik, a vágási teljesítmény gyorsan csökken, ahogy a bélés tabletta.
- Nyáron számít a felmelegedés. Kezelőnként műszakonként két pár elforgatása szárazon tartja a bélést és a kesztyűt.
- Ha a dolgozók levesznek egy kesztyűt, hogy felvegyenek egy kis rögzítőelemet, akkor az illeszkedés vagy a kézügyesség hibás, nem a dolgozó.
Beszerzési ellenőrzőlista biztonsági vezetők számára
- Térképezze fel az egyes feladatokat a valós veszélyhez: éltípus, olaj, hő, ütés, vegyi érintkezés.
- Állítson be egy vágási szintet feladatcsoportonként, ne pedig egy szintet az egész üzem számára.
- Kérje az ISO 13997 vagy TDM eredményét gramm-erőben vagy newtonban, ne csak a betűt vagy a számot.
- A vágási érték mellett ellenőrizze a kopási és tapadási besorolást.
- Rendeljen csapatonként két méretet, és futtasson egy kéthetes padlópróbát a tömeges vásárlás előtt.
- Ellenőrizze a mandzsetta hosszát és a bevonatot olajos, nedves vagy vegyszernek kitett állomások esetén.
- Hasonlítsa össze a csere gyakoriságát és az átfutási időt, ne csak egy tucat egységárat.
- Kérdezzen az egyéni méretezésről, márkaépítésről és csomagolásról, ha szabványosítást tervez a webhelyeken.
A legtöbb specifikációs probléma olcsóbban javítható az első konténerszállítmányok előtt, mint utána. Ha a feladatlistája éles peremek, olajos lapok és ütközési állomások keverékét tartalmazza, érdemes először a specifikációt valódi mintákkal összehasonlítani. Küldje el feladatlistáját és kérjen árajánlatot így a vágási szintek, a bevonatok és a mandzsettahosszak hozzáigazíthatók a ténylegesen futtatott állomásokhoz.
Gyakran Ismételt Kérdések
Elég egy A5-ös kesztyű a féknyomó munkához?
Általában a vágási kockázat miatt, de nem mindig az ütközési kockázat miatt. A présfék állomáson gyakran A5-ös vagy A6-os vágási szintre van szükség ANSI/ISEA 138 ütésvédelemmel kombinálva a kézfejen.
A vágásálló kesztyűk is megállítják a defektet?
Nem, a defektállóságot külön tesztelik. A csúszó pengének ellenálló bélés még mindig átengedhet egy vékony, szaggatott vágást. A hulladékgyűjtőknél ellenőrizze a lyukasztási teljesítményt és a vágás szintjét.
Egy kesztyűtípus lefedhet egy egész gyártóműhelyt?
Így is megadható, de az ára az ügyesség a könnyű feladatoknál, a védelem a nehézeknél. Két vagy három szint, amely az ellenőrzést, az általános kezelést és a hulladékkezelést foglalja magában, általában összességében olcsóbb.
Milyen gyakran kell cserélni a vágásálló kesztyűt?
Amikor a tenyérbevonat elhasználódik, ha a bélés megpirul vagy beakad, vagy a szálakat lebontó vegyszerekkel érintkezik. A kopás következtében csökken a vágási teljesítmény, így a kopott A5 nem A5.
A vágási szint hozzáigazítása az egyes állomásokhoz, a mellette lévő tapadás és kopás ellenőrzése, valamint a valós műszakban való illeszkedés ellenőrzése a fémgyártás szinte minden meghibásodási módját lefedi. Kezdje a veszéllyel, majd válassza a kesztyűt, ne pedig fordítva.