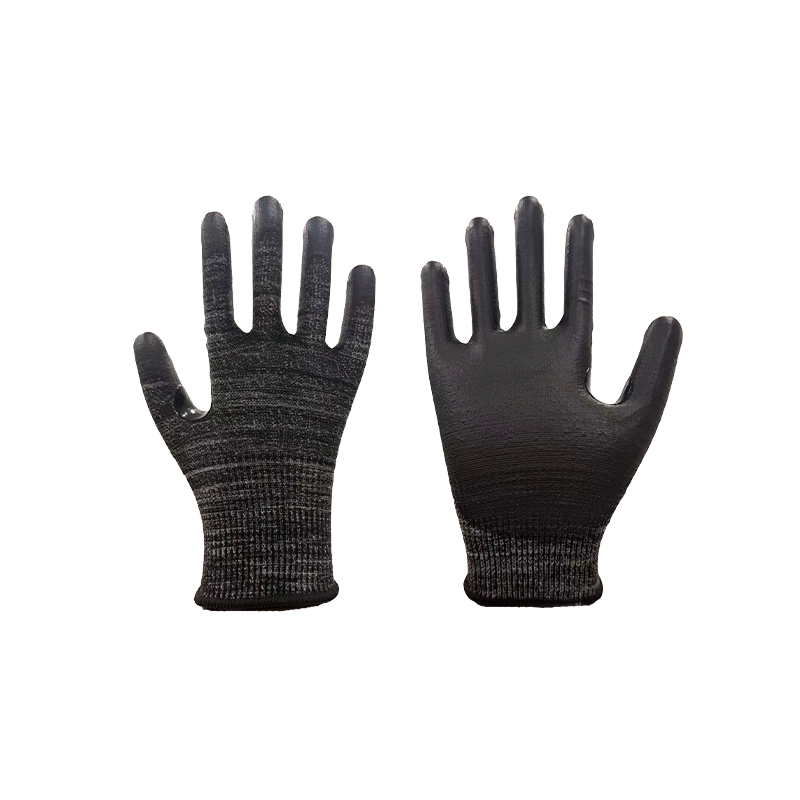


Két pár kesztyű lóg egymás mellett a fogason. Az egyik címkén az ANSI A5 felirat olvasható. A másik az EN 388 4X43D szabványt mutatja. Melyik nyújt nagyobb vágásvédelmet? A rövid válasz az, hogy a szintszámok összehasonlításával nem lehet megállapítani, mivel nem létezik közvetlen konverzió az ANSI/ISEA 105 és az EN 388 között.
Az ANSI/ISEA 105 és az EN 388 a kesztyűszállítók által világszerte használt két leggyakoribb vágásállósági szabvány. Az észak-amerikai vásárlók az ANSI/ISEA 105 szabványt követik, míg az európai és sok ázsiai piac az EN 388-ra támaszkodik. Mindkét szabvány ugyanazt a veszélyt méri, de más-más tesztgéppel, eltérő pengeműködéssel és különböző minősítési skálákkal. Ez az oka annak, hogy egy kesztyűn ellentmondás nélkül viselhető az ANSI A5 címke és az EN 388 4X43D jelzés is.
A gyakorlati cél nem az átalakítási képletek memorizálása. Meg kell érteni, hogy az egyes szintek valójában mit jelentenek, melyik teszt hozta létre, és hogyan lehet ezt az információt felhasználni a vásárlási döntés során.
Miért használ az ANSI/ISEA 105 és az EN 388 különböző rendszereket?
Az ANSI/ISEA 105-öt a Nemzetközi Biztonsági Felszerelések Szövetsége adta ki, és Észak-Amerikában a kézvédelem elsődleges referenciaértékeként szolgál. A szabvány a vágásállóságra, valamint számos egyéb kézvédő tulajdonságra vonatkozik. Vágási tesztje az ASTM F2992 szabványt követi, amely a kesztyű anyagának egyenes pengével történő átvágásához szükséges erőt méri.
Az EN 388 a mechanikai kockázatok elleni védőkesztyűkre vonatkozó harmonizált európai szabvány, beleértve a kopást, vágást, szakadást, szúrást és ütést. Az EU által szabályozott piacokon értékesített egyéni védőeszközök esetében kötelező, és a kesztyűvásárlók is elfogadják Ázsiában, a Közel-Keleten, Dél-Amerikában és más, európai vizsgálati módszerekre hivatkozó régiókban.
A lényeg az, hogy mindkét szabvány létezik, mert a hazai piacaik eltérő tesztelési kultúrákat fejlesztettek ki. De mindketten ugyanarra a kérdésre próbálnak válaszolni: mekkora erő kell a kesztyű átvágásához?
ANSI/ISEA 105 vágási szintek: A1-től A9-ig
Az ANSI/ISEA 105 vágási tesztet ASTM F2992-vel végezzük egy TDM-100 gép segítségével. Egy egyenes volfrám-karbid pengét húznak végig a kesztyű anyagán egyetlen menetben kalibrált terhelés mellett. Az eredményt az átlagos forgácsolóerő grammban jelenti, és az A1-től A9-ig terjedő szintet hozzárendeljük. A legújabb kiadás, az ANSI/ISEA 105-2024 ugyanazt az A1-A9 szerkezetet tartja.
Minden ANSI/ISEA 105 vágási szinthez szükséges minimális vágási erő.
A mérleg gyorsan emelkedik. Az A4 és A5 közötti rés nagyobb, mint az A3 és A4 közötti rés, ezért hasonlítsa össze a szint mögötti grammértéket, ne csak a betűt, amikor értékeli a különböző szállítók kesztyűit.
| ANSI / ISEA 105 szint | Vágási erőtartomány (gramm) | Tipikus alkalmazások |
|---|---|---|
| A1 | 200 és 499 között | Könnyű kezelés, csomagolás |
| A2 | 500 és 999 között | Dobozvágás, könnyű összeszerelés |
| A3 | 1000 to 1,499 | Könnyűfém alkatrészek, válogatás |
| A4 | 1500 to 2,199 | Fém sajtolás, üvegkezelés |
| A5 | 2200 to 2,999 | Gyártás, éles szélek |
| A6 | 3000 to 3,999 | Nehéz gyártás, fémlemez |
| A7 | 4000 to 4,999 | Fémhulladék, erős bélyegzés |
| A8 | 5000 to 5,999 | Üveg, nehéz éles törmelék |
| A9 | 6000 and above | Extrém vágási veszélyek |
Igazítsa a szintet a kockázatértékeléshez. A könnyű feladatok A2-re vagy A3-ra, az általános fémmegmunkálásra az A4-re vagy A5-re, a nehéz újrahasznosításra vagy bélyegzésre pedig az A6-ra vagy afelettire oszlanak. A veszélyességi követelményeknél magasabb szint választása csökkenti a kézügyességet és növeli a kéz fáradását egy teljes műszak alatt.
Az A5-ös sávnál a vágásállóság és a kézügyesség közötti egyensúly a legfontosabb. A 13-as kötött, finom fonallal készült kötés természetes módon tartja az ujjak mozgását, miközben teljesíti a 2200 g-os küszöböt.
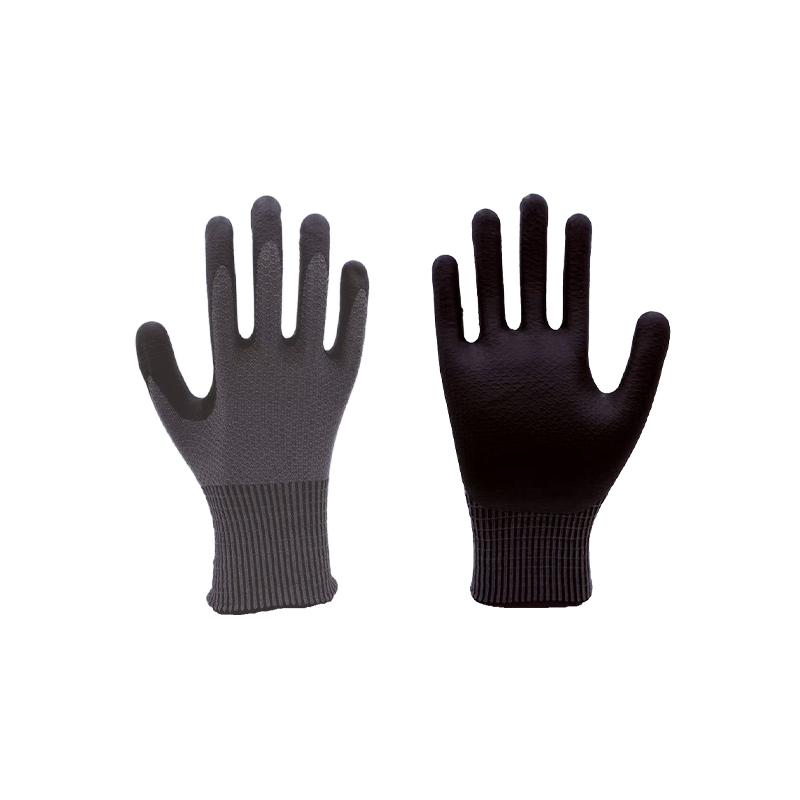
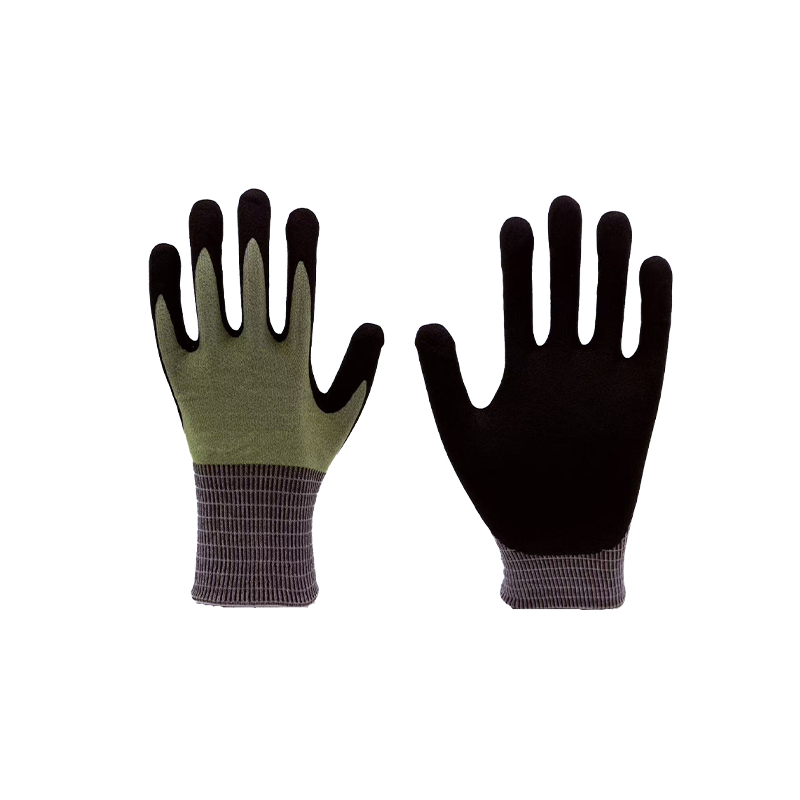
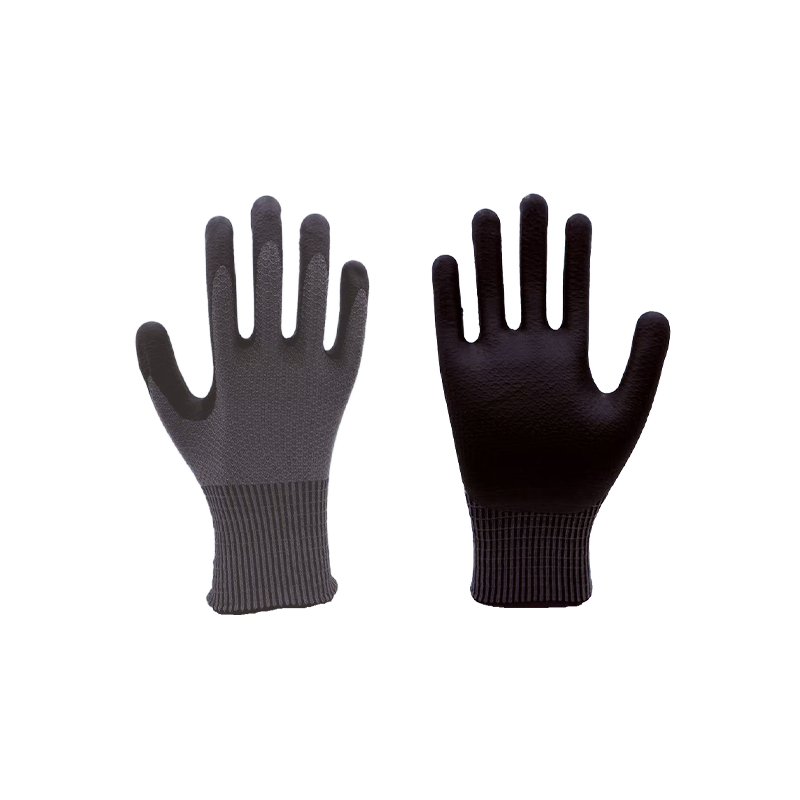 13-as méretű A5 vágásálló kesztyű nitrilhab bevonattal Ez a 13-as kesztyű a licsi mintás kötött nitrilhab bevonattal ötvözi az EN388 E szintű vágásállóságot, miközben megőrzi a rugalmasságot és a tapadást. Puha, bőrbarát textúrája megfelel a precíziós feladatoknak és a logisztikai kezelésnek. Termék megtekintése →
EN 388:2016 Vágási tesztelés: Coup Test, X Rating és ISO 13997
Az EN 388:2016 szabvány szerinti vágásvizsgálat kétrészes megközelítést alkalmaz. Először is, a puccspróba egy kör alakú pengét használ, amely előre-hátra mozog az anyagon, rögzített 5 N terhelés mellett. Az átvágáshoz szükséges ciklusok számát összehasonlítja egy referenciaszövettel, és az eredmény 1-től 5-ig terjed.
A puccs tesztnek ismert korlátja van. Az üvegszálat, rozsdamentes acélt vagy nagy modulusú polietilént (HPPE) tartalmazó anyagok tompíthatják a kör alakú pengét, mielőtt tiszta vágást észlelne. A szabvány ekkor szám helyett X jelölést ír elő. Az X nem azt jelenti, hogy nincs vágásvédelem; ez azt jelenti, hogy a felváltási módszer nem érvényes erre az anyagra, és a kesztyűt újra meg kell vizsgálni az ISO 13997 szerint.
Az ISO 13997 lényegében ugyanaz, mint az ANSI/ISEA 105-ben használt egyenes lapátos TDM-technika. Az eredményt Newtonban jelentik, és A-tól F-ig betűvé alakítják át.
A teljes EN 388:2016 jelölés négy számjegyből és legfeljebb két betűből áll. Minden pozíció külön mechanikai kockázatot ír le:
- Kopás (1-es számjegy)
- Vágás: puccs (2-es szám)
- Szakadás (3-as számjegy)
- Szúrás (4-es számjegy)
- Vágás: ISO 13997 (5-ös betű)
- Hatás (6. betű)
A teljes jelölés elolvasása egyszerű, ha a pozíciók tiszták. Vegyük például a 4X43D-t: 4 a kopás, X a puccsvágási teszt, 4 a szakadás, 3 a szúrás, és D az ISO 13997 vágási szint. Ha a második pozíció X-et mutat, mindig olvassa el a következő betűt vágási minősítésként.
| EN 388 betű | Vágási erő (Newton) | Hozzávetőleges gramm-erő |
|---|---|---|
| A | 2-től <5-ig | kb. 204-510 g |
| B | 5-től <10-ig | kb. 510-1020 g |
| C | 10 és <15 között | kb. 1020-1530 g |
| D | 15-től <22-ig | kb. 1530-2244 g |
| E | 22-től <30-ig | kb. 2244-3060 g |
| F | 30 és felette | kb. 3060 g és több |
ANSI/ISEA 105 vs EN 388: Fej-fejek közötti összehasonlítás
Ha a két szabványt egymás mellé helyezzük, a legfontosabb különbségek a penge geometriája, a terhelés és a jelentési lépték.
| Funkció | ANSI / ISEA 105 | EN 388:2016 |
|---|---|---|
| Elsődleges piac | Észak-Amerika | Európában és számos globális régióban |
| Vágási vizsgálati módszer | ASTM F2992, TDM-100 | Puccs teszt plusz ISO 13997 |
| Penge típusa | Egyenes volfrámkarbid | Kör alakú penge / egyenes penge |
| Vágja ki az eredmény egységet | Vágóerő grammokban | Ciklusarány (1–5) vagy Newton (A–F) |
| Vágási szint skála | A1-től A9-ig | 1-től 5-ig, X, plusz A-tól F-ig |
| Tompa pengekezelés | Az egyenes penge teszt érvényes marad | X jelölés; ISO 13997 szükséges |
| Kopás, szakadás, defekt | Ugyanabban a szabványban szerepel | Ugyanabban a szabványban szerepel |
A leggyakoribb hiba az, hogy egy egyszerű konverziós táblázat segítségével próbálják az ANSI szinteket EN szintekre leképezni. Hivatalos átalakítás nem létezik, mivel a két bizottság eltérő érvényesítési adatokra szab küszöbértéket. Még az egyenes lapátos tesztek is csak géptípusban hasonlóak, jogilag nem egyenértékűek.
A mindkét piacra szállító gyártók gyakran mindkét jelölést egy címkére nyomtatják, például ANSI A5 és EN 388 4X43D. Ha kettős címkézést lát, kezelje a címkét összegzésként, és nyissa meg a tényleges vizsgálati tanúsítványt a specifikáció véglegesítése előtt.
Hogyan válasszuk ki a megfelelő szabványt és vágási szintet a munkájához
Kezdje a piaccal, aztán a veszélyekkel. Ha a kesztyűt észak-amerikai specifikáció szerint vásárolják, ANSI/ISEA 105-ös szintek szükségesek. Ha belépnek Európába, adja meg az EN 388:2016 szabványt, és kérje az ISO 13997 betűt. Globális beszerzés esetén kérjen kettős besorolású terméket mindkét jelöléssel.
Ezután párosítsa a feladatot az értékelési tartományhoz:
- Könnyű igénybevétel: csomagolás, ellenőrzés, kis alkatrészek összeszerelése – ANSI A2-tól A3-ig, vagy EN 388 ISO betű B-C.
- Közepes igénybevétel: fémbélyegzés, gyártás, üvegkezelés – ANSI A4-től A5-ig, vagy EN 388 ISO betű C-D.
- Nagy teherbírás: fémhulladék, nehézacél, aprítás, bontás – ANSI A6-tól A9-ig vagy EN 388 ISO betűtől F-ig.
Ha ütésveszély is fennáll, adjon hozzá ütésvédelmet ahelyett, hogy egyszerűen magasabb vágási szintre váltana. A magasabb vágási szint nem nyeli el a tompa erőt.
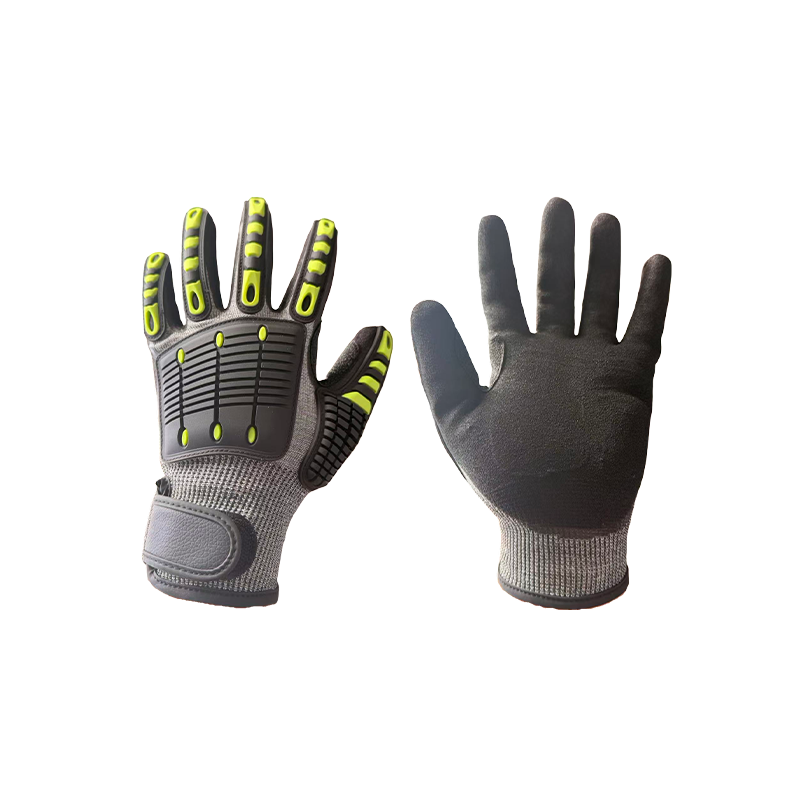 A6 vágásálló kesztyű TPR ütéselnyelővel A 18-as méretű, wolframszálas béléssel a csúcsminőségű A6-os vágásállóság érdekében ez a kesztyű TPR ütésgátló csíkokkal a hátán és ütéselnyelő tenyérpárnázással rendelkezik. Csökkenti a vibrációt, és megfelel a magas kockázatú fémmegmunkálási és mentési műveletekhez. Termék megtekintése →
A beszállítói átláthatóság számít a kiválasztás során. A felelős gyártó megosztja az eredeti vizsgálati jelentést, amely tartalmazza a szabványos verziót, a pengeterhelést és a mért értéket. A specifikáció buktatóinak tágabb áttekintéséhez olvassa el útmutatónkat a vágásálló és vágásálló kesztyűk kiválasztásáról.
Vágásvédelem az alkar számára: ujjak és karvédők
A vágásveszély nem ér véget a csuklónál. A fém élek, az üveglapok és az éles törmelék gyorsan mozdulnak az alkarhoz, ezért egyre több biztonsági program a kesztyűk mellett vágásálló ujjakat és karvédőket is előír.
Az alkarvédelem ugyanazon ANSI/ISEA 105 és EN 388 rendszer szerint van besorolva, mint a kesztyűk esetében, tehát ugyanaz a logika érvényesül. Üveg- és sajtolási műveleteknél az A4-es besorolású hüvely gyakori kiindulópont.
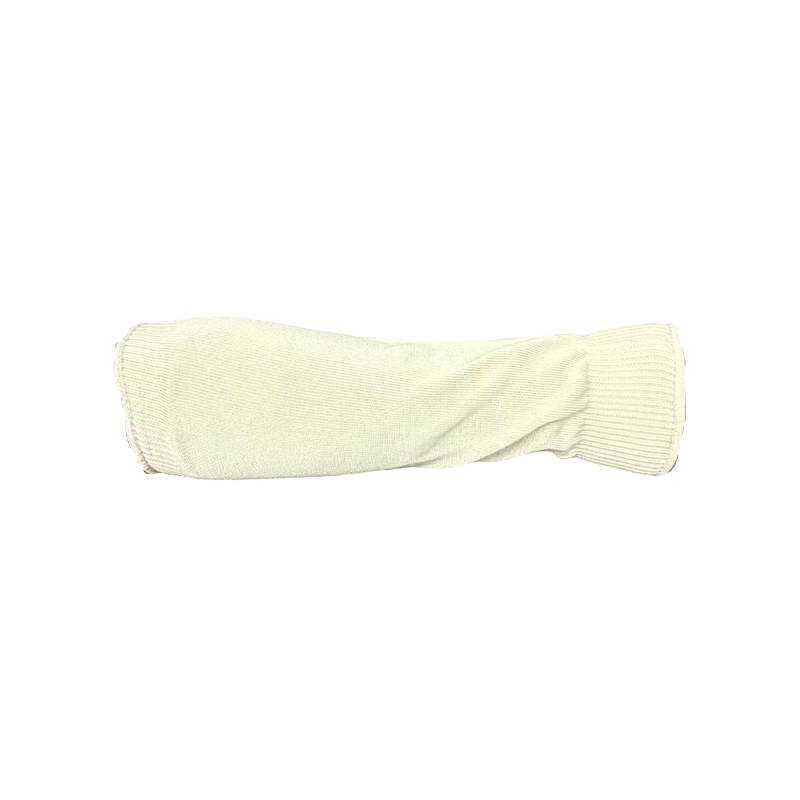
 13-as, 5-ös szintű vágásálló védőhüvely Ez a 45 cm-es meghosszabbított ujj 13-as precíziós kötést és teljesen elasztikus szerkezetet használ a kényelmes illeszkedés érdekében. Professzionális vágásállóságot biztosít a karok védelmére fémfeldolgozásban, üvegkezelésben és raktározásban. Termék megtekintése →
Igazítsa a hüvely hosszát a művelet elérési zónájához, és ellenőrizze, hogy a zárórendszer a helyén tartja a hüvelyt az ismétlődő mozgások során.
Gyakran ismételt kérdések az ANSI és az EN 388 vágási besorolásokkal kapcsolatban
Átalakíthatja az ANSI A szinteket közvetlenül EN 388 szintekre?
Nem. Nincs hivatalos átalakítás az ANSI/ISEA 105 és az EN 388 között. Még az egyenes lapátos tesztek is hasonlóak a géptípusban, de különböznek a küszöbértékekben és a kalibrációban, így az egyetlen biztonságos összehasonlítás az eredeti tesztjelentések egymás melletti áttekintése.
Mit jelent az X az EN 388 vágási tesztelésben?
Az X azt jelenti, hogy a puccsvizsgálatot nem lehetett befejezni, mert a kesztyű anyaga eltompulta a kör alakú pengét, mielőtt vágást észleltek volna. Ha X-et lát, olvassa el az ISO 13997 betűt, mert ez a valódi vágási besorolás olyan anyagok esetében, mint a HPPE, üvegszál és acél erősítésű fonalak.
Az ANSI A5 megegyezik az EN 388 5-ös szinttel?
Az EN 388 5-ös szintje a puffadástesztből származik, és azt jelenti, hogy a kesztyű legalább 20-szor ellenállt a referenciaszövet ciklusainak 5 N terhelés mellett. Az ANSI A5 azt jelenti, hogy az anyag a TDM tesztben körülbelül 2200 g forgácsolóerőt bírt ki. Különböző dolgokat mérnek.
Szükségem van mindkét értékelésre ugyanazon a kesztyűn?
Csak ha a végpiac megköveteli őket. Az észak-amerikai vásárlók általában ANSI-szinteket kérnek; Az európai vásárlók az EN 388 szabványt kérik. A globális vonalakon a kettős címkézés leegyszerűsíti a forgalmazást, és segít elkerülni az eltéréseket az importellenőrzés során.
A vágásvédelmet nem lehet egyetlen szintszámban összefoglalni. Az ANSI/ISEA 105 és az EN 388 ugyanazt a kockázatot írja le különböző tesztelési szempontokból, és működésük ismerete segít a megfelelő kesztyű meghatározásában az első rendelésnél.
Amikor értékel egy kesztyűt, kérje el a mögöttes vizsgálati jelentést, és erősítse meg a standard verziót. Vágásálló kesztyűválasztékunkat az ANSI vágási szintjei szerint rendezzük A2-től A8-ig, és minden terméklista dokumentálja a vonatkozó besorolást, így a kesztyűt a veszélyértékeléséhez igazíthatja.
Ha a címke vagy a vizsgálati jelentés nem egyértelmű, küldje el a dokumentált veszélyt a szállítójának, és kérdezze meg, melyik szintet ajánlják. Egy megbízható gyártó elmagyarázza mind a számot, mind a mögötte lévő vizsgálati módszert.